日本語
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE鋼構造の箱柱加工フローとエンジニアリング適用実績
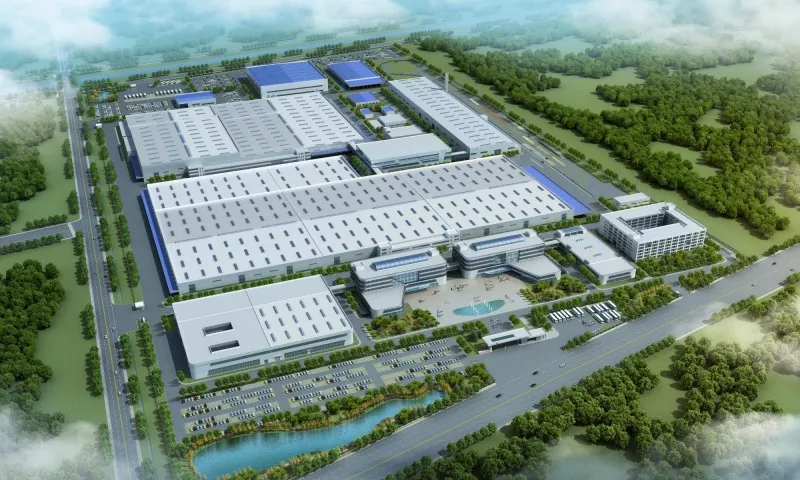
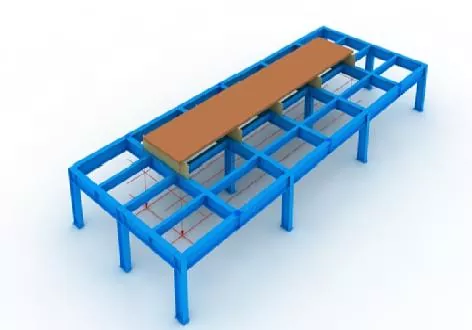
I. 全体配置図
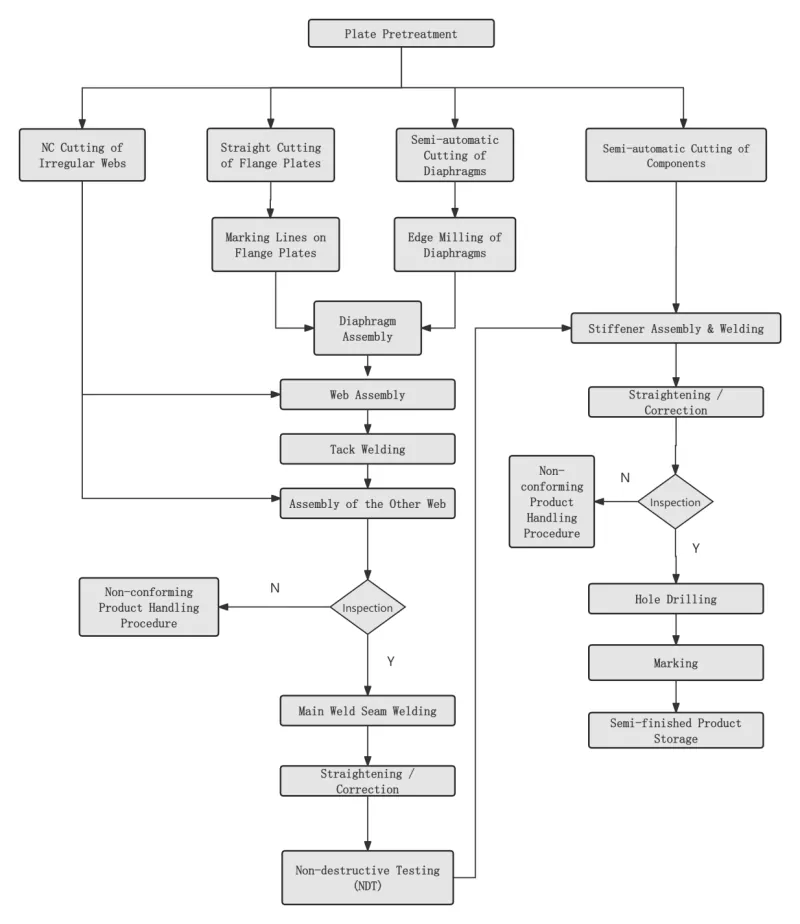
Ⅱ.主要なプロセス
|
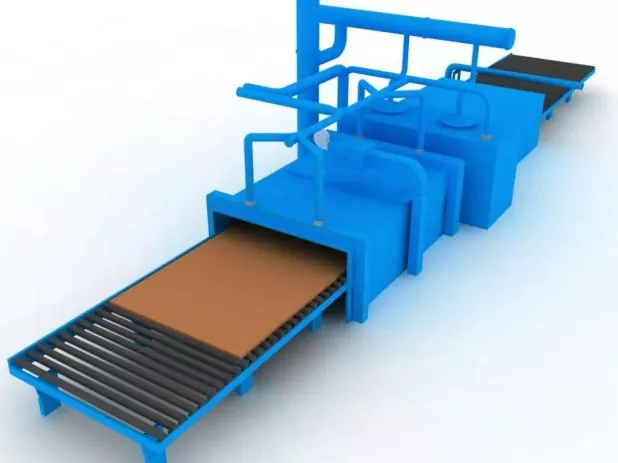
ステップ 1 鋼板の表面前処理 |
鋼板のブランキング前に、設計またはプロセスの要件に従って行われます。 |
|
|
ステップ 2 鋼板の矯正 |
鋼板の前処理後に全面矯正を行い、打抜き精度の確保と鋼板の内部残留応力の緩和を行います。 |
|
|
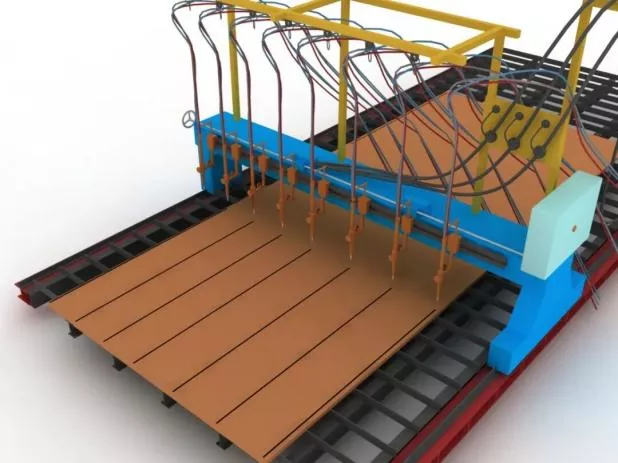
ステップ 3 部品の切断と打ち抜き |
切断前に切断機の調整、ノズル型式の確認、エア圧の安定性を確認してください。 |
|
|
切断中は、まず鋼板の切断シームを予熱し、切断速度を厳密に制御します。 |
||
|
ステップ 4 部品の二次矯正 |
鋼板の組立精度を確保し、鋼板の内部残留応力を低減するために、鋼板のブランキング後に行われます。 |
|
|
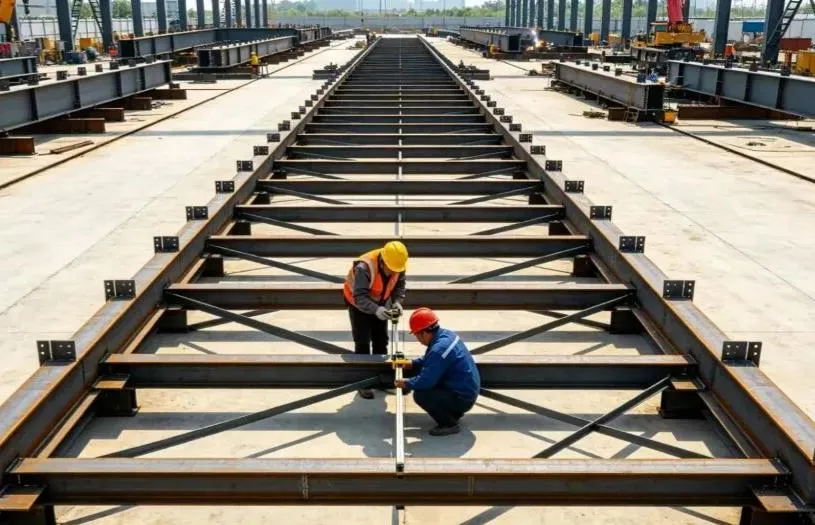
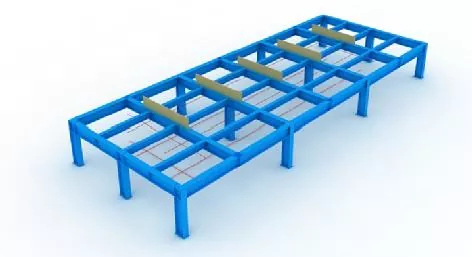
ステップ5 治具とレイアウトラインの設定 |
組み立ての前に、まずレイアウトラインと治具を設定します。 |
|
|
治具を取り付ける際には、上部開口部の水平を確保し、十分な剛性と強度を確保する必要があります。 |
||
|
すべての治具とレイアウト ラインは、指定された担当者によって検査および承認された後にのみ使用できます。 |
||
|
ステップ 6 下部パネルの位置決め |
下げ振りとレイアウトラインによって正確に配置されます。 |
|
|
ステップ 7 ダイヤフラムの組み立て |
ダイヤフラムを組み立てる前に、下パネルに位置決め線を記入し、その線の両側に浮いている錆を砥石で取り除きます。 |
|
|
ダイヤフラムを立てた後、仮付け溶接で固定します。 |
||
|
ステップ 8 ウェブアセンブリ |
ウェブを組み立てて認定した後、ジャッキでウェブをダイアフラムにしっかりと押し付け、仮付け溶接で固定します。
|
|
|
ステップ 9 上部パネルの組み立て |
上パネルを下げ振りで正確な位置決めを完了し、仮付け溶接で固定します。 |
|
|
ステップ 10 ダイアフラムエレクトロスラグ溶接 |
ダイヤフラムには片面エレクトロスラグ溶接を採用。 |
|
|
溶接中、エレクトロスラグ溶接孔の上下の開口部には、アークの開始および消弧用の銅スリーブを取り付ける必要があります。 |
||
|
溶接電流と電圧は溶接プロセス全体を通じて厳密に制御され、ウェブ上のエレクトロスラグ溶接領域の色の変化を観察することに注意を払う必要があります。 |
||
|
ステップ 11 全体的な検査 |
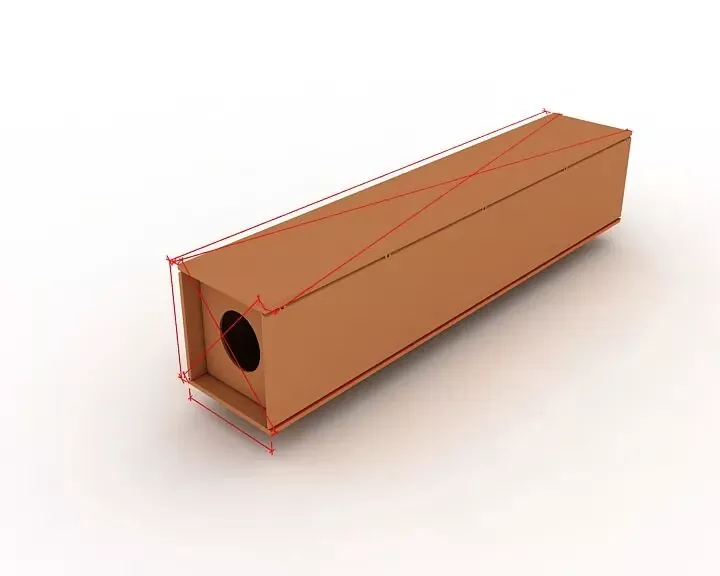
検査中は、コンポーネントの長さ、対角寸法、および端部の寸法が設計および仕様の要件を満たしているかどうかを確認することに重点を置き、公差を超えているすべての部品を修正します。 |
|
|
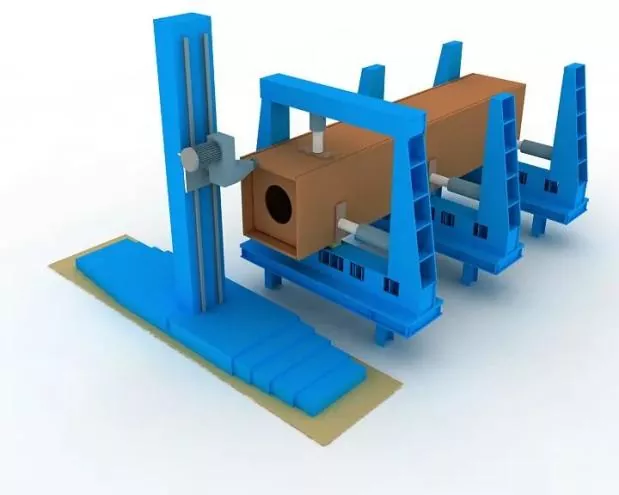
ステップ 12 エンドミル加工 |
組み立て、溶接後に端面をフライス加工します。 |
|
|
部材の水平度、端面とフライスとの平行度を保証します。 |
||
|
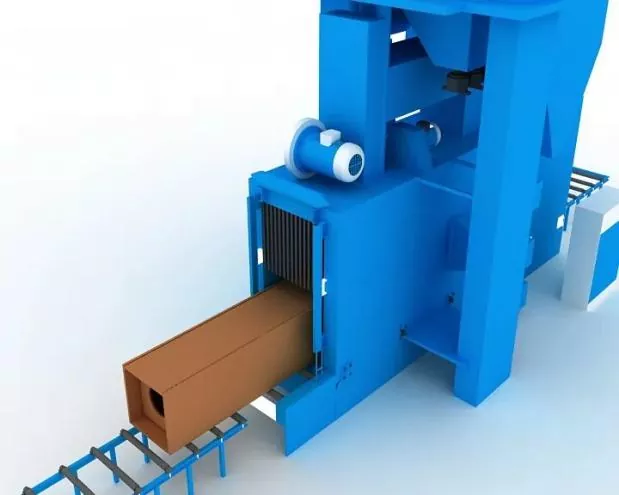
ステップ 13 サンドブラストと錆の除去 |
溶接後、必要に応じてサンドブラストにより錆を完全に除去し、塗装工事へ移行します。 |
|




Ⅲ.組立・位置決め・溶接仕様
|
組立精度 |
組み立て中: ● 溶接変形を制御するために、適切な拘束を採用するものとします。 ● コンポーネントの寸法を制御し、正しい形状を確保するために、溶接収縮の許容値と適度な逆変形を確保する必要があります。 |
|
溶接接続の製造および組立ての許容偏差、および構造コンポーネントの寸法公差は、鋼構造物の建設品質の承認基準 (GB 50205) の要件に準拠する必要があります。 |
|
|
組立位置決め溶接 |
これは、半自動ソリッドワイヤガスメタルアーク溶接 (GMAW) によって実装されます。 |
|
溶接工 |
組立仮付け溶接に従事する溶接工は、建築鉄骨構造の溶接技術仕様書(JGJ81)に規定されている該当する資格証明書を保有している必要があります。 |
|
仮付け溶接の位置 |
仮付け溶接の位置: 仮付け溶接は正式な溶接の始点と終点を避け、角、端、端、および構造強度や仕上がり上の欠陥が発生しやすいその他の重要な領域には配置しないものとします。 |
|
T ジョイントの場合、仮付け溶接: 両側で対称的に実行されます。なお、開先内での仮付け溶接は極力避けてください。 完全溶け込み開先溶接の場合: バックガウジングなどのバックガウジング用の開先で仮付け溶接を実行する必要があります。 |
|
|
溶接バッキングプレート、ランオンプレートおよびランオフプレートの組み立ておよび溶接位置は、関連規格に準拠する必要があります。 |
|
|
溶接材料 |
組立溶接および仮付け溶接に使用する溶接材料は、本溶接の溶接材料と一致するものとする。すなわち、本溶接と同じ溶接材料を採用する。 |
|
高張力鋼と低張力鋼の組立溶接の場合は、低張力鋼の鋼種に応じて溶接材料を選定する必要があります。 |
関連ニュース
メッセージを残してください